


Som leverantör av PET-flaskformar förstår jag den avgörande vikten av att säkerställa prestanda hos nytillverkade formar. En välpresterande PET-flaskförformform är nyckeln till att producera högkvalitativa förformar, vilket i sin tur direkt påverkar kvaliteten på de slutliga PET-flaskorna. I den här bloggen kommer jag att dela med mig av några effektiva metoder för att testa prestandan hos en nytillverkad PET-flaska förformform.
1. Visuell inspektion
Det första steget i att testa en nytillverkad PET-flaska förformform är en visuell inspektion. Detta innebär en grundlig undersökning av formens ytfinish, dimensioner och övergripande utseende.
- Ytfinish: En slät ytfinish är avgörande för korrekt frigöring av förformar från formen. Eventuella grova fläckar, repor eller grader kan orsaka problem under formsprutningsprocessen, som klibbning eller ytdefekter på förformarna. Vi bör använda ett förstoringsglas för att kontrollera om det finns mikroskopiska defekter på formhålans yta.
- Mått: Noggranna dimensioner är avgörande för produktionen av konsekventa förformar. Vi måste mäta formens nyckeldimensioner, såsom diameter, längd och väggtjocklek i förformens hålrum, med hjälp av precisionsmätverktyg som skjutmått och mikrometer. De uppmätta värdena bör jämföras med designspecifikationerna för att säkerställa att de ligger inom det acceptabla toleransintervallet.
2. Materialkompatibilitetstest
PET-flaskförformar är vanligtvis gjorda av högkvalitativt stål, men olika typer av PET-hartser kan ha olika krav på formmaterialet. Därför är det nödvändigt att genomföra ett materialkompatibilitetstest.
- Hartsflödestest: Vi kan injicera en liten mängd av det specifika PET-hartset i formen för att observera hartsflödets beteende. Hartset ska flyta jämnt genom löparsystemet och fylla formhåligheten jämnt. Alla tecken på dåligt flöde, såsom korta skott eller ojämn fyllning, kan indikera problem med formkonstruktionen eller materialkompatibiliteten.
- Kemiskt beständighetstest: PET-hartser kan innehålla olika tillsatser och kemikalier. Formmaterialet bör vara resistent mot dessa ämnen för att förhindra korrosion och skador. Vi kan exponera formytan för ett prov av PET-hartset under specifika temperatur- och tryckförhållanden under en viss period och sedan kontrollera efter tecken på kemisk reaktion eller nedbrytning.
3. Test av formsprutningsprocess
Formsprutningsprocessen är kärnan i förformproduktionen, och testning av formen i denna process kan avslöja många prestandarelaterade problem.
- Cykeltidstest: Cykeltiden är en viktig indikator på formens produktionseffektivitet. Vi kan köra flera formsprutningscykler och registrera tiden från injektionsstart till utmatning av förformen. En kortare cykeltid indikerar högre produktivitet, men det bör inte äventyra kvaliteten på förformarna. Om cykeltiden är för lång kan det bero på problem som långsam kylning eller ineffektiv löpardesign.
- Övervakning av tryck och temperatur: Under formsprutningsprocessen måste vi övervaka insprutningstrycket och temperaturen. Insprutningstrycket bör vara stabilt och inom det rekommenderade intervallet för att säkerställa korrekt fyllning av formhåligheten. Temperaturen på formen och PET-hartset spelar också en avgörande roll för kvaliteten på förformarna. Onormala tryck- eller temperaturfluktuationer kan leda till defekter såsom skevhet, krympning eller luftbubblor i förformarna.
4. Utför kvalitetsinspektion
Kvaliteten på förformarna som produceras av formen är den mest direkta reflektionen av formens prestanda.
- Väggtjocklekslikformighet: Vi kan använda en väggtjockleksmätare för att mäta väggtjockleken på förformarna på flera punkter. Väggtjockleken bör vara enhetlig genom hela förformen. Alla betydande variationer i väggtjocklek kan påverka styrkan och utseendet på de slutliga PET-flaskorna.
- Viktkonsistens: Att väga en sats förformar kan hjälpa oss att bestämma viktens konsistens. Konsekventa förformsvikter indikerar att formen producerar förformar med stabil kvalitet. Avvikelser i vikt kan orsakas av problem som ojämn hartsfördelning eller inkonsekventa injektionsparametrar.
- Utseende och defekter: Inspektera förformarna för eventuella synliga defekter, såsom blixt, sjunkmärken eller missfärgning. Flash är överflödig plast som bildas runt kanterna på förformen, vilket kan orsakas av felaktig formklämning eller överdrivet insprutningstryck. Sänkmärken är fördjupningar på förformens yta, ofta på grund av otillräcklig packning eller kylning. Missfärgning kan vara ett tecken på överhettning eller kemiska reaktioner under formsprutningsprocessen.
5. Hållbarhet och långsiktig prestandatest
En bra PET-flaska förformform bör ha hög hållbarhet och kunna bibehålla sin prestanda under en lång tids användning.
- Test av slitstyrka: Vi kan köra ett stort antal formsprutningscykler för att simulera långvarig användning och sedan kontrollera slitaget på formhålighetens yta. Formen ska kunna motstå slitage och behålla sin dimensionella noggrannhet och ytfinish.
- Utmattningsmotståndstest: Formen utsätts för upprepad stress under formsprutningsprocessen. Ett utmattningsbeständighetstest kan utföras genom att applicera cyklisk belastning på formen för att simulera de faktiska arbetsförhållandena. Detta test kan hjälpa oss att utvärdera formens förmåga att motstå långvariga påfrestningar utan att spricka eller deformeras.
Länkar till våra produkter
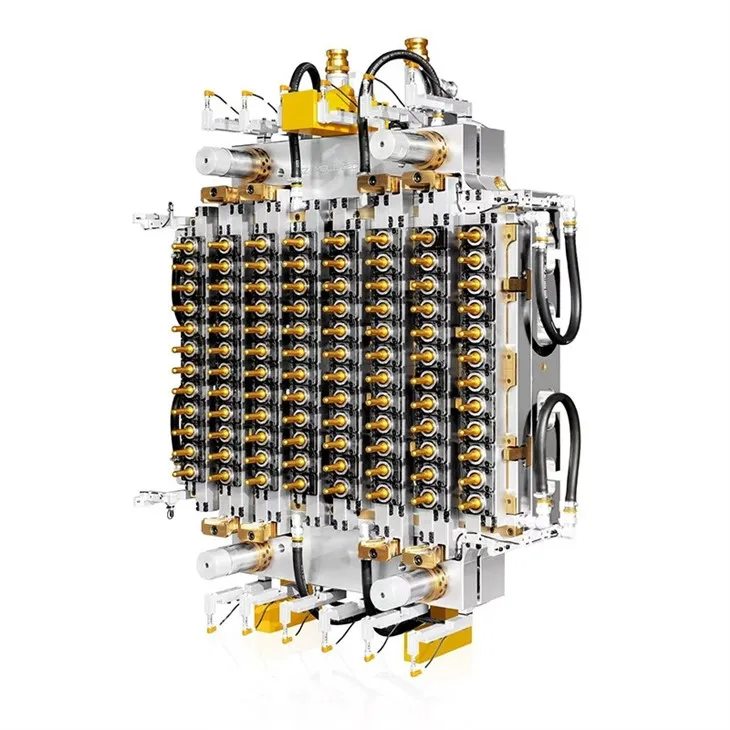
Om du är intresserad av våra PET-flaskformar kan du kolla in följande produkter:

Slutsats
Att testa prestandan hos en nytillverkad PET-flaska förformform är en omfattande process som involverar flera aspekter, från visuell inspektion till långsiktig hållbarhetstestning. Genom att genomföra dessa tester kan vi säkerställa att formen uppfyller kvalitetskraven och kan producera högkvalitativa förformar konsekvent. Om du har några behov av PET-flaskformar eller vill diskutera vidare om testning och prestanda för formarna, är du välkommen att kontakta oss för upphandling och förhandling.
Referenser
- "Plastic Injection Molding Handbook" av Dominick V. Rosato, Donald V. Rosato och Michael G. Rosato
- "Injection Moulding for Medical Applications" av John Bozzelli och John Beaumont


