


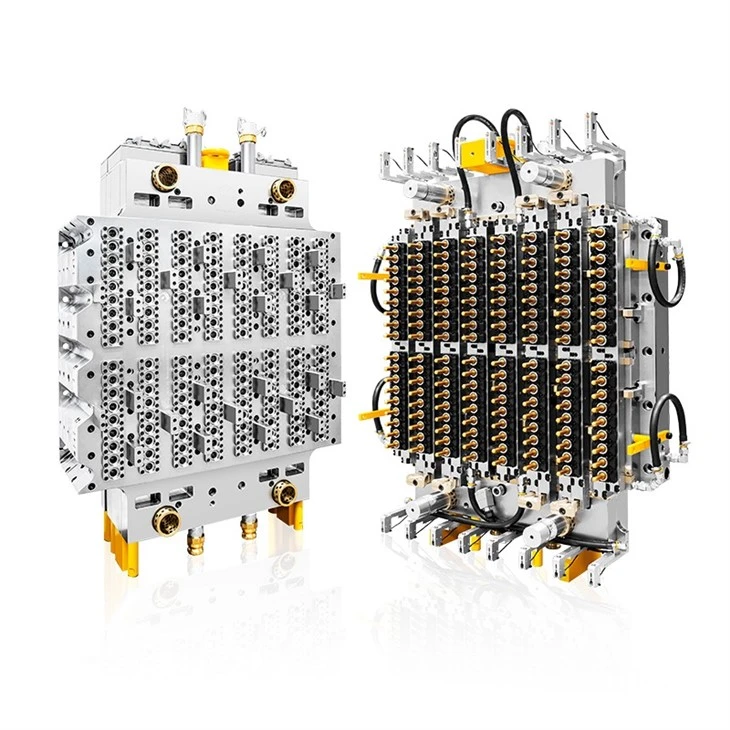
Som leverantör av flaskformar med bred hals har jag själv sett de utmaningar som kan uppstå under tillverkningsprocessen. I den här bloggen kommer jag att utforska de vanligaste misslyckandena hos formar för flaskformar med bred hals och dela med mig av praktiska strategier för att förhindra dem.
Vanliga misslyckanden i förformar med bred hals för flaskor
1. Blixt
Flash är ett av de vanligaste problemen vid formgjutning. Det uppstår när smält plast sipprar ut ur formhåligheten och skapar tunna, oönskade kanter på förformen. Detta kan orsakas av flera faktorer, inklusive:
- Mögelfeljustering:Om formhalvorna inte är korrekt inriktade kan plast komma ut genom springorna.
- Felaktig klämkraft:Otillräcklig klämkraft kanske inte håller formhalvorna tätt ihop, vilket gör att plast kan läcka.
- Slitna formkomponenter:Med tiden kan mögelkomponenter som avskiljningslinan eller utkastarstift slitas ut, vilket leder till blixt.
2. Korta skott
Korta skott händer när förformen inte är helt fylld med plast, vilket resulterar i en ofullständig eller underformad förform. Skälen till korta bilder inkluderar:
- Otillräcklig plastinjektion:Om injektionsvolymen är för låg kommer förformen inte att fyllas helt.
- Hög viskositet av plast:Vissa plaster har hög viskositet vilket kan göra det svårt för plasten att rinna in i alla delar av formhålan.
- Blockerat löparsystem:Ett blockerat löparsystem kan förhindra att plasten når formhålan, vilket orsakar korta skott.
3. Vridning
Vridning är deformationen av förformen från dess avsedda form. Detta kan bero på:
- Ojämn kylning:Om kylningsprocessen inte är enhetlig, kommer olika delar av förformen att kylas med olika hastigheter, vilket leder till inre spänningar och skevhet.
- Felaktig portdesign:Porten är den punkt där plasten kommer in i formhålan. En dåligt utformad grind kan orsaka ojämnt flöde av plast, vilket resulterar i skevhet.
- Hög kvarstående stress:Kvarstående spänningar i förformen kan orsakas av faktorer som högt insprutningstryck eller snabb nedkylning, vilket kan leda till skevhet med tiden.
4. Ytdefekter
Ytdefekter som sjunkmärken, ränder och brännskador kan påverka förformens utseende och kvalitet. Dessa defekter kan orsakas av:

- Dålig ventilation:Om formen inte är ordentligt ventilerad kan luft fångas in i formhålan, vilket orsakar ytdefekter.
- Felaktiga temperaturinställningar:Felaktiga temperaturinställningar kan leda till ojämn smältning och stelning av plasten, vilket resulterar i ytdefekter.
- Förorenad plast:Föroreningar i plasten kan orsaka ytdefekter som ränder eller brännskador.
Förebyggande åtgärder
1. Regelbundet underhåll
- Rengöring:Rengör formen regelbundet för att ta bort plastrester, smuts eller skräp. Detta hjälper till att förhindra blockeringar i löparsystemet och säkerställer korrekt avluftning.
- Inspektion:Utför regelbundna inspektioner av formkomponenterna för slitage. Byt ut alla slitna delar omedelbart för att förhindra problem som blixt eller felinställning.
- Smörjning:Applicera smörjmedel på de rörliga delarna av formen, såsom ejektorstiften och sliderna, för att säkerställa smidig drift.
2. Korrekt formdesign
- Inriktning:Se till att formhalvorna är korrekt inriktade under installationen. Använd inriktningsstift och guider för att bibehålla exakt inriktning.
- Portdesign:Designa grinden för att säkerställa ett jämnt flöde av plast in i formhåligheten. Tänk på storleken, formen och placeringen av grinden för att minimera risken för korta skott och skevhet.
- Ventilation:Inkorporera lämpliga ventilationskanaler i formen för att tillåta luft att strömma ut under injektionsprocessen. Detta hjälper till att förhindra ytdefekter och säkerställa korrekt fyllning av formhåligheten.
3. Processoptimering
- Injektionsparametrar:Optimera injektionsparametrarna, såsom insprutningstryck, hastighet och volym, för att säkerställa korrekt fyllning av formhåligheten. Genomför provkörningar för att fastställa de optimala parametrarna för varje typ av plast- och preformdesign.
- Kylsystem:Designa och underhålla ett effektivt kylsystem för att säkerställa enhetlig kylning av förformen. Använd kylkanaler eller vattenmantel för att kontrollera temperaturen på formen och förhindra skevhet.
- Plast urval:Välj lämplig plast för förformapplikationen. Tänk på faktorer som förformens erforderliga styrka, klarhet och kemiska motstånd.
4. Operatörsutbildning
- Utbildningsprogram:Tillhandahålla omfattande utbildningsprogram för operatörer för att säkerställa att de förstår den korrekta driften och underhållet av formen. Utbilda operatörerna i hur man identifierar och felsöker vanliga problem som blixt, korta bilder och skevhet.
- Kvalitetskontroll:Implementera ett kvalitetskontrollsystem för att övervaka produktionsprocessen och säkerställa att förformarna uppfyller de krav som krävs. Genomför regelbundna inspektioner och tester för att upptäcka eventuella defekter tidigt och vidta korrigerande åtgärder.
Relaterade produkter
Om du är intresserad av högpresterande förformar erbjuder vi en rad produkter som kan möta dina behov. Kolla in vårHigh Speed Preform Mould,PET förformade rörformar, ochHot Runner Preform Mould.
Slutsats
Genom att förstå de vanliga misslyckandena med forformar med bred hals för flaskor och implementera de förebyggande åtgärderna som beskrivs ovan, kan du förbättra kvaliteten och effektiviteten i din tillverkningsprocess för förformar. Om du har några frågor eller behöver ytterligare hjälp med din förformningsform, kontakta oss gärna för en detaljerad diskussion. Vi är fast beslutna att tillhandahålla högkvalitativa förformar och utmärkt kundservice för att hjälpa dig att uppnå dina produktionsmål.
Referenser
- "Plastic Injection Molding Handbook" av Dominick V. Rosato och Donald V. Rosato.
- "Mold Design for Injection Molding" av Harumi Hirose.


