


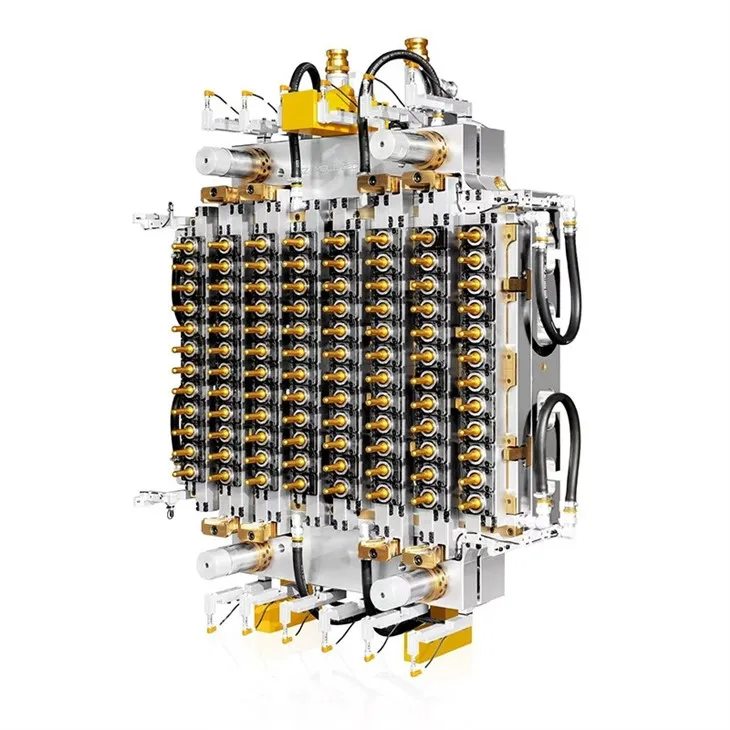
I en värld av plasttillverkning, särskilt i produktionen av preforms för olika typer av flaskor, står 96 Cavity Preform Mould som en anmärkningsvärd ingenjörskonst. Som leverantör av 96 Cavity Preform Moulds har jag haft förmånen att själv bevittna vilken inverkan dessa formar har på industrin. En av de vanligaste frågorna från våra kunder handlar om cykeltiden för en 96 Cavity Preform Mould. I det här blogginlägget kommer jag att fördjupa mig i begreppet cykeltid, faktorerna som påverkar den och hur det påverkar den övergripande produktionsprocessen.
Förstå cykeltiden
Cykeltiden för en 96 Cavity Preform Mould hänvisar till den totala tid som krävs för att slutföra en hel cykel av formsprutningsprocessen. Denna cykel inkluderar flera nyckelsteg: injektion, kylning, utkastning och eventuell ytterligare tid för öppning och stängning av formen. I huvudsak är det tiden från det att plastmaterialet injiceras i formhåligheterna tills de fullt formade förformarna skjuts ut och formen är redo för nästa cykel.
En kortare cykeltid är generellt önskvärt eftersom det möjliggör högre produktionshastigheter, vilket i sin tur kan leda till ökad effektivitet och lönsamhet. Men för att uppnå en optimal cykeltid krävs en noggrann balans mellan olika faktorer, vilket vi kommer att diskutera i följande avsnitt.
Faktorer som påverkar cykeltiden
Materialegenskaper
Den typ av plastmaterial som används spelar en betydande roll för att bestämma cykeltiden. Olika plaster har olika smältpunkter, flödesegenskaper och kylningshastigheter. Till exempel polyetylentereftalat (PET), som vanligtvis används vid tillverkning av förformar förPET vattenflaska Preform Form, har specifika termiska egenskaper som påverkar hur snabbt den kan injiceras i formen och kylas ner.
Material med lägre smältpunkter och bättre flytbarhet kan injiceras snabbare, vilket minskar insprutningstiden. Å andra sidan påverkas avkylningstiden av materialets förmåga att avleda värme. PET, till exempel, har en relativt hög värmeledningsförmåga, vilket gör att den kyls ner relativt snabbt jämfört med vissa andra plaster.
Formdesign
Utformningen av själva 96 Cavity Preform Mould är en annan avgörande faktor. En väldesignad form kommer att ha effektiva kylkanaler, korrekta grindsystem och balanserade kavitetslayouter. Kylkanalerna ansvarar för att ta bort värme från plastmaterialet efter injektion, och deras utformning kan avsevärt påverka kylningstiden.
Till exempel kommer en form med ett enhetligt kylsystem som fördelar kylvätskan jämnt i formen att säkerställa att alla 96 hålrum kyls ner i samma takt. Detta minskar inte bara den totala nedkylningstiden utan hjälper också till att producera konsekventa förformar med minimal skevhet eller krympning.
Grindsystemet, som ansvarar för att leverera den smälta plasten in i formhåligheterna, måste också utformas noggrant. Ett väldesignat grindsystem kommer att säkerställa att plasten flyter jämnt in i alla 96 håligheter, vilket minimerar injektionstiden och förhindrar problem som korta skott eller överpackning.
Maskinprestanda
Prestandan hos formsprutningsmaskinen som används tillsammans med 96 Cavity Preform Mould är också en kritisk faktor. Maskinens insprutningshastighet, tryck och klämkraft påverkar alla cykeltiden. En höghastighetsformsprutningsmaskin kan injicera plastmaterialet i formhålen snabbare, vilket minskar injektionstiden.
På samma sätt måste maskinens klämkraft vara tillräcklig för att hålla formen stängd under insprutningsprocessen. Om klämkraften är för låg kan formen öppna sig något, vilket leder till att förformarna börjar blixt eller andra defekter. Å andra sidan, om klämkraften är för hög kan det öka tiden som krävs för att öppna och stänga formen.
Processparametrar
Processparametrarna, såsom insprutningstemperatur, kyltid och utstötningskraft, måste också noggrant optimeras för att uppnå en optimal cykeltid. Injektionstemperaturen måste ställas in på rätt nivå för att säkerställa att plastmaterialet har rätt viskositet för injektion. Om temperaturen är för låg kan det hända att plasten inte flyter ordentligt, vilket leder till korta skott eller andra defekter. Om temperaturen är för hög kan det öka nedkylningstiden och kan även orsaka nedbrytning av plastmaterialet.
Kyltiden är en av de mest kritiska processparametrarna, eftersom den direkt påverkar cykeltiden. Kylningstiden måste vara tillräckligt lång för att säkerställa att förformarna är helt stelnade och kan matas ut ur formen utan några skador. Men den måste också vara så kort som möjligt för att minimera cykeltiden.
Utstötningskraften måste ställas in på rätt nivå för att säkerställa att förformarna skjuts ut ur formen smidigt utan att fastna eller deformeras. Om utstötningskraften är för låg kan det hända att förformarna inte matas ut ordentligt, vilket leder till produktionsförseningar. Om utstötningskraften är för hög kan det skada förformarna eller formen.
Typiska cykeltider för 96 hålrumsformar
Cykeltiden för en 96 Cavity Preform Mould kan variera avsevärt beroende på faktorerna som nämns ovan. I allmänhet, för PET-förformar som används i vattenflaskor, kan cykeltiden variera från cirka 10 till 20 sekunder. FörPET-förformform för oljeflaskor, kan cykeltiden vara något längre, typiskt i intervallet 12 till 22 sekunder, på grund av de olika kraven för oljeflaskförformar, såsom tjockare väggar eller mer komplexa former.
FörPet Preform formar för kolsyrade drycker flaska, kan cykeltiden också vara i intervallet 10 till 20 sekunder, beroende på den specifika designen och kraven på förformarna för kolsyrad dryck.
Det är viktigt att notera att detta bara är grova uppskattningar, och den faktiska cykeltiden för en viss 96 Cavity Preform Mould kommer att bero på den specifika applikationen, materialen som används, formdesignen och processparametrarna.
Betydelsen av cykeltid i produktionen
Cykeltiden för en 96 Cavity Preform Mould har en betydande inverkan på den övergripande produktionsprocessen. En kortare cykeltid möjliggör högre produktionshastigheter, vilket innebär att fler preforms kan produceras under en given tidsperiod. Detta kan leda till ökad effektivitet och lönsamhet för tillverkaren.
Dessutom kan en kortare cykeltid också minska kostnaden per produktionsenhet. Eftersom de fasta kostnaderna för formsprutningsprocessen, såsom kostnaden för formen och maskinen, fördelas på ett större antal förformar, minskar kostnaden per enhet när produktionshastigheten ökar.
Dessutom kan en kortare cykeltid också förbättra kvaliteten på förformarna. När cykeltiden är kortare tillbringar plastmaterialet mindre tid i formen, vilket minskar risken för termisk nedbrytning och andra kvalitetsproblem. Detta kan resultera i mer konsekventa förformar med bättre mekaniska egenskaper och utseende.
Optimera cykeltiden
Som leverantör av 96 Cavity Preform Molds arbetar vi nära våra kunder för att optimera cykeltiden för deras specifika applikationer. Vi börjar med att förstå deras produktionskrav, såsom typ av plastmaterial, önskad produktionshastighet och kvalitetsstandarderna för förformarna.
Baserat på denna information designar och tillverkar vi formen med de mest effektiva kylkanalerna, grindsystemen och kavitetslayouterna. Vi ger också våra kunder rekommendationer om processparametrarna, såsom insprutningstemperatur, kyltid och utstötningskraft, för att säkerställa att de uppnår den optimala cykeltiden.
Dessutom erbjuder vi löpande teknisk support till våra kunder för att hjälpa dem att felsöka eventuella problem som kan uppstå under produktionsprocessen. Vi ger även utbildning i drift och underhåll av formen och formsprutningsmaskinen för att säkerställa att våra kunder kan uppnå bästa möjliga resultat.

Slutsats
Cykeltiden för en 96 Cavity Preform Mould är en kritisk faktor vid tillverkningen av preforms för olika typer av flaskor. Det påverkas av flera faktorer, inklusive materialegenskaper, formdesign, maskinprestanda och processparametrar. Genom att förstå dessa faktorer och optimera dem kan tillverkare uppnå en kortare cykeltid, vilket kan leda till ökad effektivitet, lönsamhet och kvalitet.
Om du letar efter en 96 Cavity Preform Mould eller har några frågor om cykeltid eller formsprutningsprocessen, tveka inte att kontakta oss. Vi diskuterar gärna dina specifika krav och ger dig en skräddarsydd lösning.
Referenser
- "Handbok för formsprutning" av O. Olajide
- "Plastiska material och processer" av Charles A. Harper


