


Som leverantör av PET-flaskförformformar får jag ofta frågan om arbetsprincipen för en varmlöpare PET-flaskformform. I den här bloggen kommer jag att fördjupa mig i detaljerna i denna fascinerande teknik och dela med mig av dess vetenskap, funktion och betydelse i plastgjutningsindustrin.
Introduktion till Hot - Runner PET-flaskformar
Innan vi börjar utforska arbetsprincipen är det viktigt att förstå rollen av PET-flaskformar. PET (polyetylentereftalat) är ett allmänt använt plastmaterial för förpackningar på grund av dess lätta, transparenta och återvinningsbara egenskaper. Preformformar används för att skapa de initiala formerna av PET-flaskor, som sedan blåses in i sina slutliga flaskformer.
Ett hot-runner-system i en PET-flaskförformform är en avgörande komponent som hjälper till med effektiv och högkvalitativ produktion av förformar. Det tillåter den smälta plasten att flöda från injektionsenheten till formens håligheter vid en konstant temperatur, vilket säkerställer enhetlig fyllning och minskar avfall.
Komponenterna i en Hot Runner PET-flaska förformform
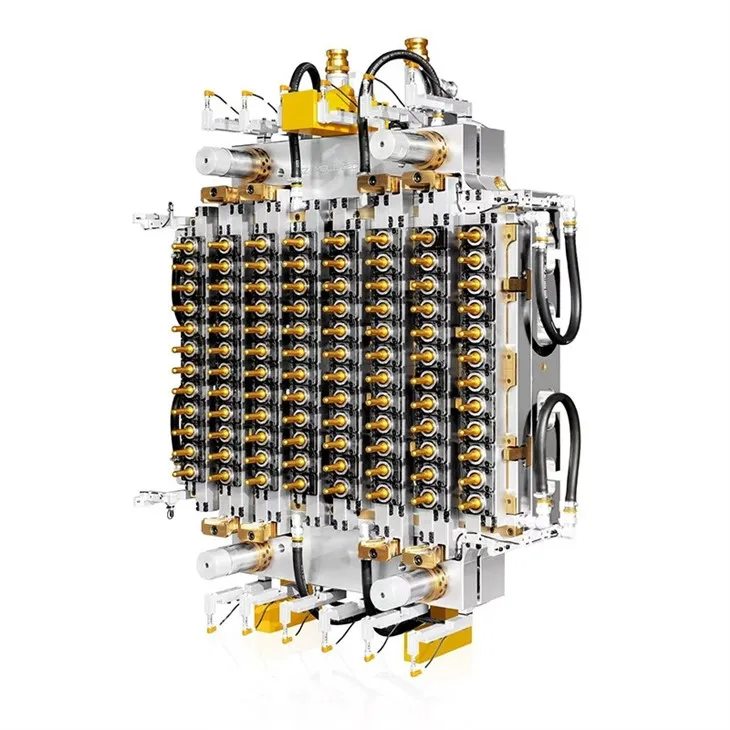
En varmlöpare PET-flaska förformform består av flera nyckelkomponenter, som var och en spelar en viktig roll i den övergripande verksamheten:
-
Hot Runner Manifold: Hot runner-grenröret är som systemets "artär". Den fördelar den smälta plasten från injektionsenheten till flera hålrum jämnt. Förgreningsröret värms upp för att hålla plasten i smält tillstånd, vilket förhindrar att den stelnar under flödet. Specialiserade värmeelement är inbäddade i grenröret för att säkerställa exakt temperaturkontroll.
-
Munstycken: Munstyckena är de sista punkterna genom vilka den smälta plasten kommer in i formhåligheterna. De är designade för att ge ett jämnt och kontrollerat flöde av plast. Munstyckets spets är i direkt kontakt med förformens hålighet och måste utformas noggrant för att undvika plastläckage eller dregling. Vissa munstycken är öppna med spets, medan andra är ventilförsedda. Ventilförsedda munstycken ger bättre kontroll över plastflödet och kan förhindra uppkomsten av kalla sniglar vid grindområdet.
-
Mögelhåligheter: Formkaviteterna är där förformarna faktiskt formas. De är exakt bearbetade till önskad form och storlek på förformarna. Antalet hålrum i en form kan variera beroende på produktionskraven. Vi erbjuder till exempel96 hålrum PET Preform Form, vilket avsevärt kan öka produktionseffektiviteten.
-
Kylsystem: Ett kylsystem är nödvändigt för att snabbt stelna den smälta plasten i hålrummen. Kylkanaler borras runt hålrummen för att cirkulera kylvätska, vanligtvis vatten. Effektiv kylning säkerställer att förformarna kan kastas ut ur formen på kort tid utan att deformeras, vilket ökar produktionscykeltiden.
Arbetsprocessen för en Hot - Runner PET-flaska förformform
Steg 1: Plastsmältning och injektion
Processen börjar med att plastpellets matas in i behållaren på formsprutningsmaskinen. Pelletsen transporteras sedan in i värmetrumman, där de smälts av värmen som alstras av fatvärmarna och skruvens skjuvverkan. När plasten når lämpligt smält tillstånd, rör sig skruven framåt och sprutar in den smälta plasten i det heta löparsystemet.
Steg 2: Plastfördelning i Hot Runner Manifold
Den smälta plasten kommer in i grenröret för varma kanaler, som hålls vid en specifik temperatur för att hålla plasten flytande smidigt. Förgreningsröret har en serie kanaler som fördelar plasten jämnt till flera munstycken. Utformningen av grenröret är avgörande för att säkerställa att varje kavitet får lika mycket plast, vilket är viktigt för att producera konsekventa preforms.
Steg 3: Injektion i formhåligheter
Den smälta plasten trycks sedan genom munstyckena och in i formhåligheterna. Munstyckena spelar en avgörande roll för att kontrollera plastens flödeshastighet och tryck. När det gäller munstycken med ventilslussar öppnas ventilen för att plasten ska kunna komma in i kaviteten och stängs sedan för att stoppa flödet när kaviteten är fylld. Denna exakta kontroll hjälper till att undvika över- eller underfyllning av hålrummen.
För olika applikationer erbjuder vi olika typer av formar, som t.exPET-förformform för oljeflaskorochJuice Vattenflaska Preform Form. Dessa formar är designade för att uppfylla de specifika kraven för olika produktförpackningar.
Steg 4: Kylning och stelning
När hålrummen är fyllda med smält plast kommer kylsystemet in i bilden. Kylvätska cirkuleras genom kylkanalerna runt hålrummen, vilket tar bort värmen från plasten. Detta gör att plasten stelnar och tar formen av håligheten. Kylprocessen måste kontrolleras noggrant för att säkerställa att förformarna har en enhetlig struktur och är fria från inre spänningar.

Steg 5: Utkastning
Efter att plasten har stelnat öppnas formen och de färdiga förformarna kastas ut. Utstötningsmekanismer, såsom utstötningsstift eller stripperplattor, används för att trycka ut förformarna ur hålrummen. De utkastade förformarna samlas sedan upp och kan bearbetas vidare, som att skickas till en formblåsningsmaskin för att förvandlas till faktiska flaskor.
Fördelar med Hot - Runner PET Bottle Preform Forms
Att använda ett hot-runner-system i PET-flaskformar ger flera fördelar:
-
Minskat materialavfall: Eftersom plasten i det heta löparsystemet förblir smält mellan cyklerna, finns det lite eller inget avfall i form av kalla löpare. Detta sparar inte bara materialkostnader utan minskar också miljöpåverkan.
-
Förbättrad produktkvalitet: Den konsekventa temperaturen i varmlöparsystemet säkerställer enhetlig fyllning av hålrummen, vilket resulterar i förformar med bättre dimensionsnoggrannhet och färre defekter. Detta är särskilt viktigt för högkvalitativa förpackningsapplikationer.
-
Högre produktionseffektivitet: Elimineringen av behovet av att ta bort och bearbeta kalla löpare påskyndar produktionscykeln. Dessutom ökar möjligheten att använda ett stort antal hålrum i en enda gjutform, såsom våra 96-hålsformar, produktionen per tidsenhet ytterligare.
-
Mångsidighet: Hot-runner-system kan användas med ett brett utbud av plaster och kan anpassas för att producera preforms av olika former och storlekar. Detta gör dem lämpliga för olika förpackningsapplikationer, från små juiceflaskor till stora oljebehållare.
Slutsats och uppmaning till handling
Att förstå arbetsprincipen för en varmrullande PET-flaska förformform är avgörande för alla som är involverade i plastförpackningsindustrin. Oavsett om du är en tillverkare som vill förbättra din produktionseffektivitet eller en varumärkesägare som letar efter högkvalitativa förpackningslösningar, är en tillförlitlig varmlöpare förformform avgörande.
Som en ledande leverantör av PET Bottle Preform Mould har vi expertis och erfarenhet för att förse dig med formar av högsta kvalitet som uppfyller dina specifika krav. Vår96 hålrum PET Preform Form,PET-förformform för oljeflaskor, ochJuice Vattenflaska Preform Formär bara några exempel på vårt produktsortiment.
Om du är intresserad av att lära dig mer om våra PET-flaskformar eller vill diskutera ett skräddarsytt projekt är du välkommen att kontakta oss. Vi är redo att hjälpa dig att hitta den bästa lösningen för dina förpackningsbehov.
Referenser
- Throne, James L. "Plastprocessteknik." Marcel Dekker, 1996.
- Osswald, Tim A. och Todd Menges. "Material Science of Polymers for Engineers." Hanser Publishers, 2003.


